Производи
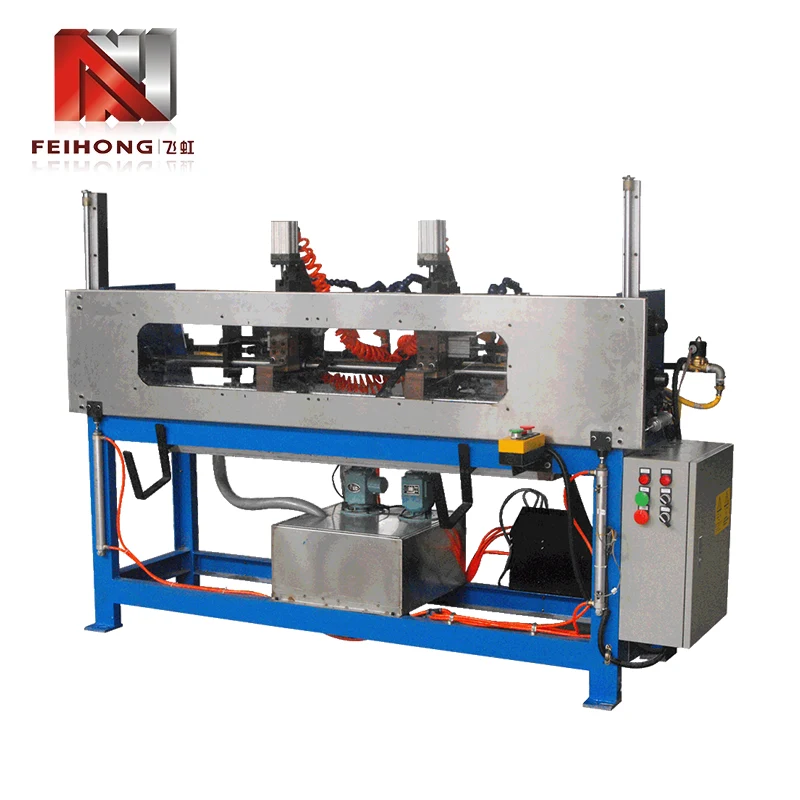
Место заварувач за заварување на столбови и приклучоци за приклучоци

Место заварувач за заварување на столбови и приклучоци за приклучоци

Model:FH-149A
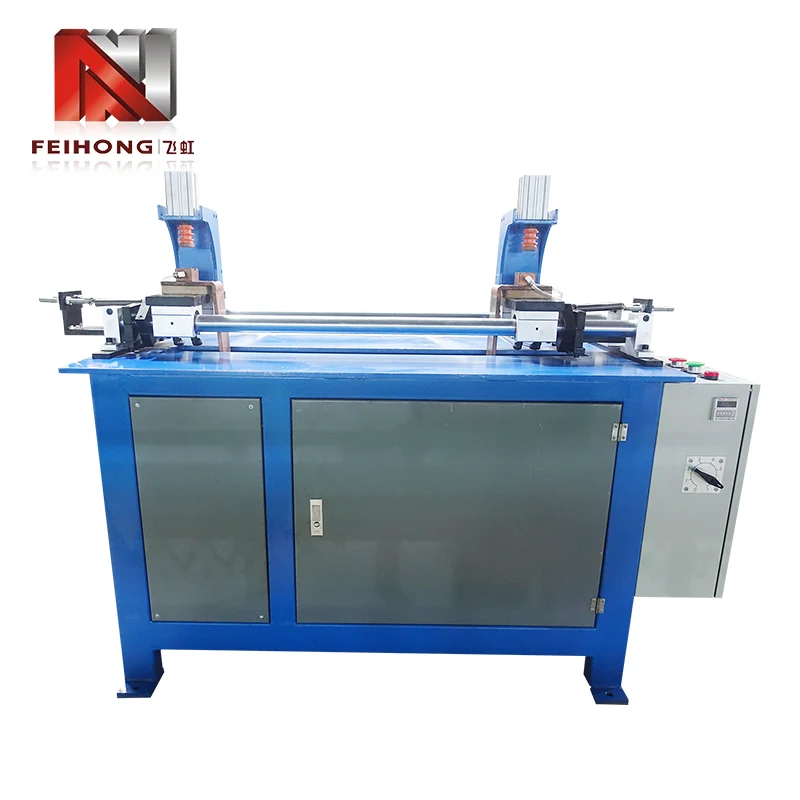
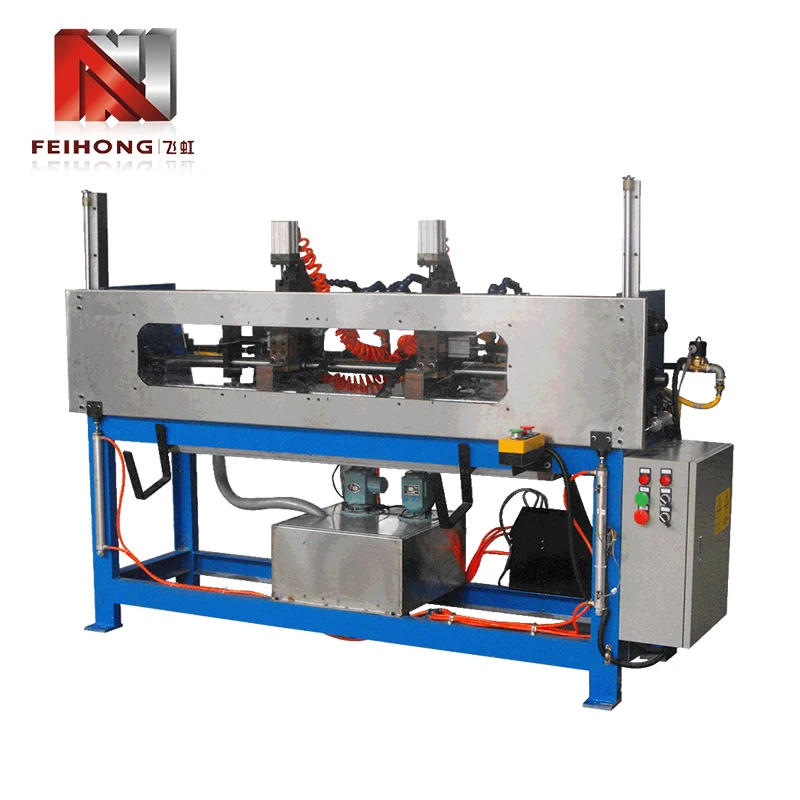
Место заварувач за заварување на столбови и приклучоци за приклучоци од Feihong® - кинески производител со длабока експертиза во склопување на грејни цевки. Интегритетот на секој спој од оловниот столб директно го одредува животниот век на грејачот, а оваа машина е дизајнирана да испорачува конзистентни врски со низок отпор низ милиони циклуси. Неговиот пулс за празнење на кондензаторот прецизно спојува различни метали (Ni‑Cr, не'рѓосувачки, бакар) без да ја деградира цврстината на столбот, предизвик со кој заварувачите за општа намена не можат да се справат. Кога доверливоста на вашиот краен производ зависи од квалитетот на приклучниот спој, Feihong® нуди специјализирано решение за заварување кое е докажано во производствени средини со висока мешавина од 1992 година.
Feihong®'s Spot Welder за заварување на столбови и приклучоци за приклучоци  е ​​наменски дизајниран за производители на електрични цевки за греење на кои им е потребна апсолутна конзистентност меѓу оловните шипки (или оловни столбови) и приклучоците на приклучоците. Како снабдувач на комплетни линии за производство на грејни цевки, Feihong® го интегрира овој заварувач со станиците за полнење, запечатување и тестирање цевки. Машината прифаќа трифазен напојување од 380V, трифазен 220V или еднофазен 220V, со номинална моќност од 2KVA и постојано прилагодлив напон на кондензаторот од 0 до 435V. Неговиот систем на сила на пневматска електрода, во комбинација со брзото празнење на кондензаторот, дава пулс со кратко траење што создава заварување во цврста состојба со минимална зона погодена од топлина - зачувувајќи ја механичката цврстина на столбот од оловото додека обезбедува отпорност на електричен контакт под 100 µΩ. Со докажана пропусност од 30.000 спојувања по 8-часовна смена, овој заварувач ги задоволува барањата за волумен за производство на големи цевки за греење, додека неговата повторливост ја намалува преработката и дефектите на теренот.


Критичната улога на заварите со олово-пост во перформансите на грејачот

Во грејната цевка, врската помеѓу жица за внатрешен отпор и надворешниот приклучок е интерфејсот кој најмногу се склони кон дефекти. Зглобот со висока отпорност генерира локална топлина, ја забрзува оксидацијата и на крајот го отвора колото. Овој заварувач ги решава овие режими на неуспех преку три фокусирани дизајни.

  • 1. Енергетска прецизност:подесувањето на напонот на кондензаторот (0-435V) овозможува фино подесување за различни комбинации на материјали - на пример, жицата од никел-хром до бакарните навртки бара помала енергија од нерѓосувачкиот до бакар.
  • 2. Стабилност на силата на електродата:пневматскиот систем одржува постојан притисок на стегање (±2%) без оглед на флуктуациите на воздухот во продавницата, обезбедувајќи постојан отпор на контакт пред празнење.
  • 3. Контрола на времетраењето на пулсот:фиксното време на празнење (≈8ms) е оптимизирано за делови со тенок пресек, спречувајќи топење додека се постигнува целосна фузија.

Овие карактеристики директно се преведуваат на пониски стапки на отфрлање и подолг работен век на грејачот, кои се врвни приоритети за производителите на грејни цевки.

Конфигурација и одржување на електродата за терминално заварување

Место заварувач за заварување на столбови и приклучни столбови често се направени од месинг или калај обложен бакар, кои имаат различни термички својства од оловните столбови. Правилниот дизајн и одржување на електродата се неопходни за да се постигне конзистентно заварување без лепење или прекумерно вдлабнување. Следниве практики се препорачани од инженерите за апликации на Feihong®.

  • 1. Избор на материјал за електрода:за терминалите на база на бакар, бакарот зајакнат со дисперзија (на пр. Cu-Al2O3) нуди најдобар баланс на спроводливост и отпорност на деформација; за челични терминали, се претпочита волфрам-бакар.
  • 2. Геометрија на врвовите:мал радиус (R2-R3) на горната електрода ја концентрира струјата за униформа грутка, додека долната електрода треба да биде рамна или малку купола за да го потпира столбот на оловото без виткање.
  • 3. Чистење и облекување:Насобраниот оксид на врвот ја зголемува отпорноста на контактот и предизвикува прскање. Лесна облога на секои 500-800 заварувања со фина турпија или комода за електрода ја враќа формата и ги отстранува загадувачите.
  • 4. Вода за ладење (опционално):за континуирани високо-службени циклуси, достапни се држачи за електроди со водено ладење за да се спречи прегревање и да се намали абењето на врвот.

Усвојувањето на овие упатства помага во одржувањето на квалитетот на заварот во текот на долгите производствени работи и го продолжува животниот век на електродата, намалувајќи ги трошоците за потрошен материјал и времето на застој.

Подесување на параметри за различни парови материјали

Разновидноста на овој заварувач доаѓа од прилагодливиот напон на кондензаторот и пневматскиот притисок. Сепак, наоѓањето на оптимална комбинација за специфичен пар материјал бара систематско тестирање. Табелата подолу дава појдовни точки врз основа на заеднички материјали за грејни цевки.

Материјал за водечки пост Терминален материјал Напон на кондензатор (V) Сила на електрода (kN)
Легура на Ni‑Cr (ø2,5 mm) Месинг (t=0,8mm) 280-320 1,8-2,2
Нерѓосувачки челик (ø3,0 mm) Бакар (t=1,0mm) 340-380 2,0-2,5
Челик обложен со бакар (ø2,0 mm) Бакар обложен со калај 220-260 1,5-1,8
Инконел (ø2,8 мм) Никелизиран челик 300-350 2.2-2.6

Овие вредности се првични предлози; конечните поставки треба да се потврдат со проверка на дијаметарот на грутката на заварот (цел 1,2-1,5× дијаметар на жицата) и јачината на тестот за повлекување. Feihong® обезбедува оптимизација на параметрите на лице место како дел од нашата услуга за пуштање во работа.

Добивки во продуктивноста и пример од реалниот свет

Префрлувањето од конвенционален заварувач со наизменична струја на оваа машина за празнење на кондензатор често дава моментални подобрувања и во брзината и во квалитетот. Постројка за грејни цевки со средна големина во Гуангдонг замени три постари единици со две машини FH-149A и ги постигна следните резултати во период од шест месеци.

  • 1. Зголемување на пропусната моќ:секоја машина постојано произведува 30.000 завари по смена, што одговара на претходниот излез од 1,5 машини, со што се ослободува просторот на подот.
  • 2. Намалување на отпадот:стапката на отфрлање за заварување по олово падна од 1,8% на 0,2%, заштедувајќи приближно 120.000 готови цевки годишно.
  • 3. Заштеда на енергија:принципот на празнење кондензатор троши 40% помалку енергија по заварување во споредба со старите единици за наизменична струја, намалувајќи ги сметките за електрична енергија за над 2.000 долари годишно.
  • 4. Прифаќање од оператор:едноставните контроли за напонско копче и манометар го намалија времето за обука од два дена на четири часа.

Овие опипливи придобивки покажуваат дека инвестицијата во специјализиран заварувач брзо се враќа, додека ја подобрува целокупната стабилност на производството.

Фабричко тестирање и сертификати за квалитет

Секоја машина што ја напушта фабриката Feihong® подлежи на сеопфатен тест протокол кој ги симулира вистинските услови за производство. Нашите шест посветени работилници (машинска обработка, електрично склопување, намотување на трансформаторот, формирање на кондензатор, бојадисување и финално склопување) ни овозможуваат да го контролираме квалитетот од суровини до готовиот производ.

  • 1. Тест на кондензаторна банка:секој кондензатор се мери за ESR и капацитет; склопениот брег е подложен на 500 циклуси на полнење-празнење при максимален напон за да се потврди стабилноста.
  • 2. Тест на пневматско коло:ударот и притисокот на цилиндерот се проверуваат за линеарност и повторливост со помош на калибриран мерач.
  • 3. Тест за изведба на заварување:се заваруваат сет од стандардни тест купони (Ni‑Cr жица до бакарна навртка); дијаметарот на грутката и цврстината на истегнување се евидентирани и мора да ги исполнуваат внатрешните спецификации.
  • 4. Електрична безбедност:отпорот на изолацијата, диелектричната цврстина и континуитетот на заземјувањето се тестирани според IEC 60204-1.

Секој заварувач на место за заварувачки столбови и приклучок за приклучоци доаѓа со сертификат за тестирање и 12-месечна гаранција што ги покрива сите делови што не се трошат. Одржуваме и локален инвентар на резервни делови за брза замена.

Често поставувани прашања за терминално заварување

П: Како да спречам обезбојување на приклучоците по заварувањето?
О: Промената на бојата е предизвикана од оксидација од прекумерна топлина. Намалете го напонот на кондензаторот во чекори од 10 волти додека заварот не е сè уште силен, но навртката ја задржи својата оригинална боја. Исто така, проверете дали силата на електродата е доволна за да се одржи добар контакт - малата сила може да предизвика лачење и прегревање.

П: Дали овој заварувач може да се справи со оловните столбови со претходно нанесено лемење или облога?
О: Да, но можеби ќе треба да го прилагодите напонот малку пониско (за 10-15%) бидејќи облогата може да го намали отпорот на контактот. Препорачливо е да се исчисти облогата од областа за заварување ако е можно или да се изврши тест за да се одредат оптималните параметри.

П: Колку често треба да ја заменувам кондензаторската банка?
О: Со нормална употреба (30.000 заварувања/смена, едно смена), електролитските кондензатори имаат проектен век на траење од приближно 5-7 години или 1 милион циклуси на полнење. Препорачуваме годишна проверка на капацитетот; ако вредноста падне за повеќе од 15%, се препорачува замена.

П: Која е минималната количина на нарачка за оваа машина?
О: Нема MOQ за стандардниот модел. Ние продаваме единечни единици, како и пакети за производна линија. Ве молиме контактирајте го нашиот тим за продажба за времето на испорака и цените.

Energy Storage Spot Welder


Жешки тагови: Место заварувач за заварување на столбови и приклучоци за приклучоци
Испрати барање
Контакт Инфо
  • Адреса

    Село Шуиџи, Дачонг, округ Дуанжу, град Жаокинг, провинција Гуангдонг, Кина.

  • Е-пошта

    judy@zqfeihong.com

Ако имате истрага за понуда или соработка, слободно испратете ни е -пошта на judyzhufeihong@gmail.com или користете го следниот формулар за испитување. Нашиот претставник за продажба ќе ве контактира во рок од 24 часа. Ви благодариме за интересот за нашите производи.
X
Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња.Политика за приватност
ОтфрлиПрифати